2026-11-11
Ang dalawang rolyo ay maaaring parehong may label na makintab at may 20 gloss units pa rin ang magkahiwalay — at ang puwang ay makikita lamang pagkatapos ng lamination, bilang isang milky cast sa ibabaw ng isang madilim na takip, isang kulot sa gilid ng sheet, o isang web na patuloy na bumabalot sa sarili nito sa pinainit na roller. Ang isang makintab na laminating roll ay talagang tatlong desisyon na nakasalansan sa isa't isa: ang gloss na target at ang anggulo kung saan ito sinusukat, ang istraktura ng pelikula (isang BOPET o BOPP base na may bitbit na EVA hot-melt layer), at ang mechanical fit sa pagitan ng roll at ng makina. Ang pangatlo ay nagpapasya pa rin kung ang trabaho ay kumikita, kahit na ang unang dalawa ay tama.
Ang gloss ay optika, hindi isang pangalan ng pagtatapos. Iniuulat ito sa mga gloss units (GU) na sinusukat sa isang nakapirming anggulo — 60° para sa karamihan ng paggawa ng pelikula, 20° kapag ang ibabaw ay napakatalim, 85° para sa mga mababang kintab na ibabaw. Ang pagbabasa ay depende sa kung gaano kakinis ang base film, kung paano ito natapos ng chill roll sa panahon ng extrusion, at kung gaano kapantay ang pagkabasa ng malagkit. Ang isang 100 GU film at isang 88 GU film ay magkamukha sa isang maliit na swatch; sa isang 500-sheet run ng dark-ink leaflets ang ibaba ay nagsisimulang magmukhang malabo.
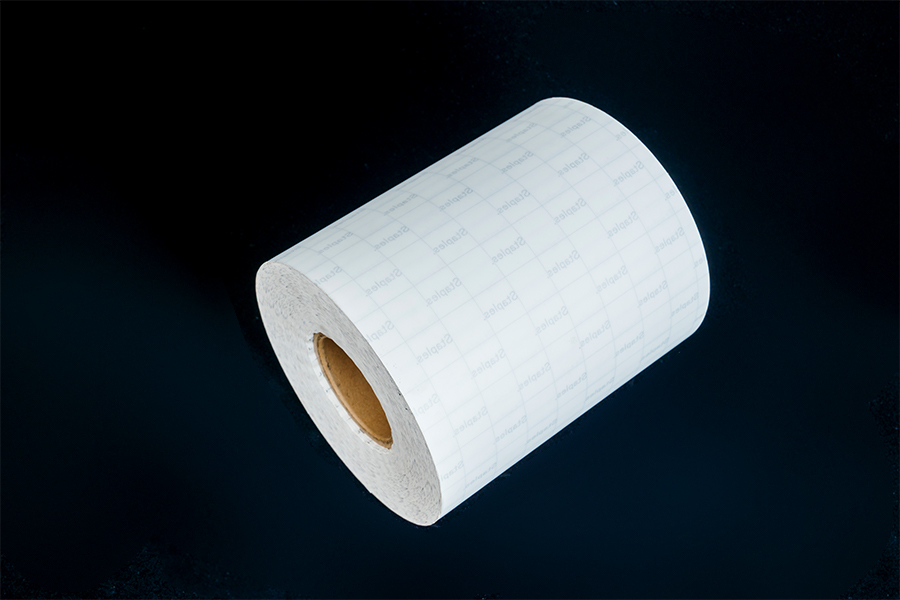
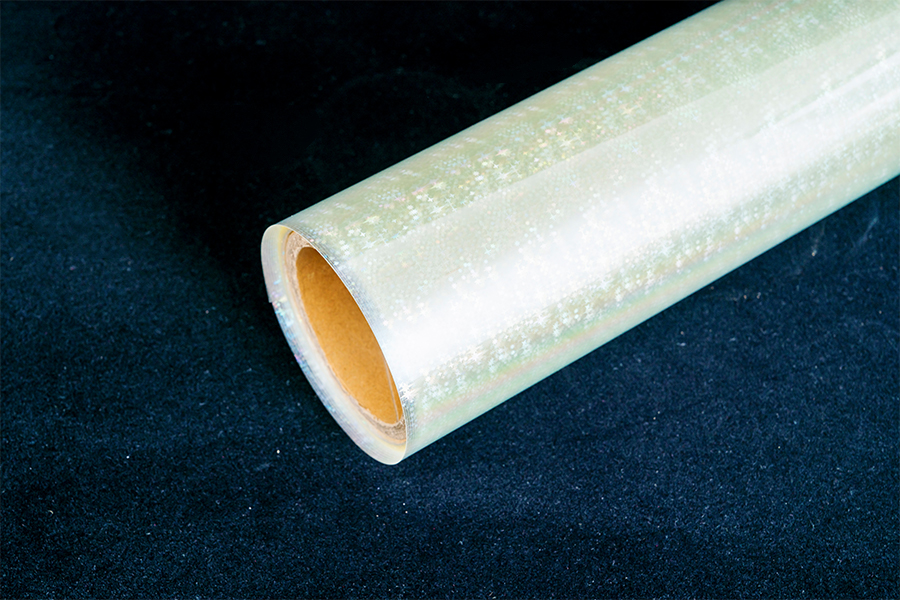
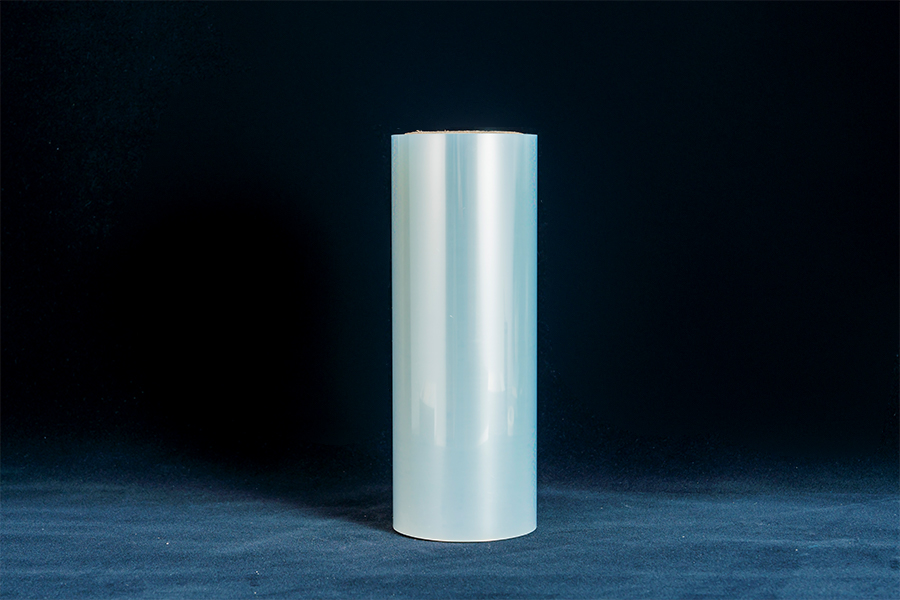
Sa mga pinainit na makina ang base film ay ang praktikal na anchor. Sinasaklaw ng isang makintab na thermal laminating roll na binuo sa BOPET-EVA o BOPP-EVA ang karamihan sa mga offset at digital na trabaho, at ang pagkatunaw ng gawi ng adhesive layer na iyon — hindi ang kinang — ang nagtatakda ng maximum na bilis ng linya.
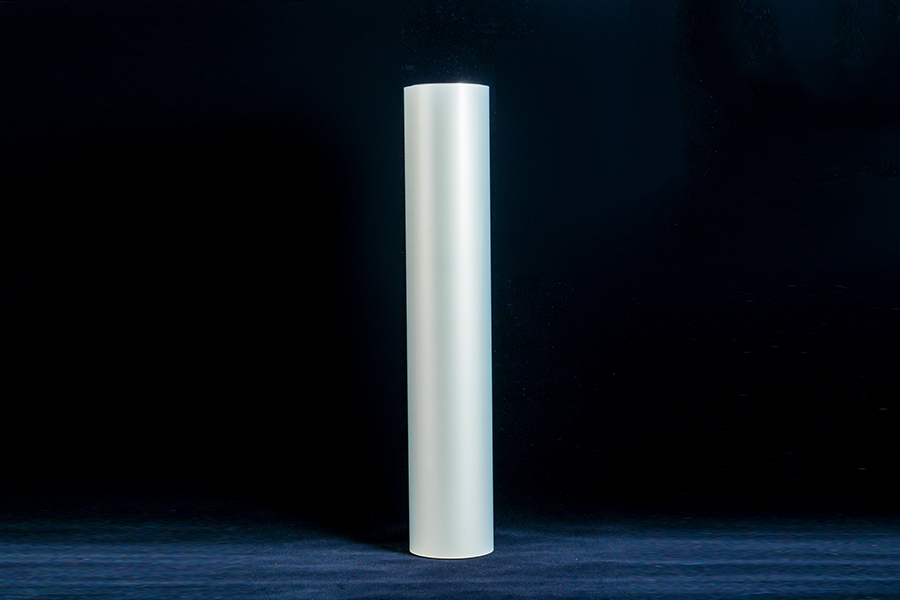 Makintab na Thermal Laminating Roll Film Isang PET/EVA glossy roll para sa offset at digital lamination, na may nakasaad na gloss, kapal, lapad at mga pangunahing opsyon para sa pagsuri sa bilis ng linya at mga kinakailangan sa pagtatapos. Tingnan ang Produkto →
Ang isang quote na nagsasabing "makintab" lang ay nagbibigay sa iyo ng walang dapat suriin sa pagdating. Humingi ng saklaw ng pagtakpan, anggulo ng pagsukat, at paraan ng pagsubok — ASTM D2457 at ISO 2813 ang karaniwang mga sanggunian. Ang spread sa ibaba ay kung ano ang karaniwang sini-quote ng mga commercial roll film datasheet para sa bawat surface family.
Karaniwang 60° gloss reading ayon sa uri ng ibabaw
Ang mga saklaw ay sumasalamin sa mga halagang karaniwang sinipi sa mga komersyal na datasheet ng pelikula, hindi isang nasusukat na lote. Kumpirmahin ang garantisadong minimum gamit ang sertipiko ng pagsusuri ng iyong supplier.
Dalawang pagsusuri na dapat gawin bago ang isang malaking order: i-calibrate ang iyong glossmeter sa reference na tile, at sukatin ang nakalamina na sheet sa parehong naka-print na patch sa bawat oras. Ang isang madilim na solid ay magbabasa nang iba mula sa hubad na stock na may parehong pelikula, dahil ang sinasalamin na liwanag ay dumadaan sa pelikula nang dalawang beses sa naka-print na lugar.
Ang isang makintab na laminating roll ay hindi isang materyal. Ito ay isang base film, isang mainit na natutunaw na malagkit na layer, at karaniwan ay isang ginagamot o nadulas na bahagi sa likod, na sugat sa ilalim ng kontroladong pag-igting. Ang bawat layer ay gumagawa ng iba't ibang trabaho - at tanging ang panlabas na mukha ang nagpapasya sa pagtakpan.
Pinasimpleng layer stack ng one-side glossy thermal roll. Pinapalitan ng mga malamig na pelikula ang EVA layer ng isang pressure-sensitive adhesive plus liner.
Ang kapal ng base film ay nagtutulak ng higpit at dimensional na katatagan sa ilalim ng init. Ang EVA coat weight ay nagtutulak sa lakas ng bono at kung gaano karaming manipis na ulap ang natamo ng natapos na sheet. Ang back-side treatment ay nagpapasya kung ang roll ay malinis sa bilis o nakaharang sa spool. Kapag hindi maganda ang performance ng isang roll, ang dahilan ay karaniwang nasa layer na walang sumulat sa spec ng pagbili.
| Parameter | Karaniwang saklaw | Bakit binago nito ang resulta |
|---|---|---|
| Kabuuang kapal | 25–75 µm | Paninigas, kulot sa gilid, throughput sa manipis na stock |
| Batayang pelikula | BOPET 12–23 µm o BOPP 15–30 µm | Pagpapanatili ng gloss at katatagan sa temperatura ng laminating |
| Timbang ng malagkit na amerikana | EVA, humigit-kumulang 8–25 g/m² | Lakas ng bono, manipis na ulap, window ng activation |
| Pagtakpan | 85–105 GU sa 60° | Visual na tugma sa print; palaging suriin ang anggulo at pamamaraan |
| Lapad ng web | 305–1,300 mm, hiwa sa pagkakasunud-sunod | Putulin ang basura at paghawak sa makina |
| Core ID | 25.4 mm (1 in) o 76.2 mm (3 in) | Angkop ng baras; ang isang maling core ay humihinto sa pagtakbo sa unang araw |
| Haba ng roll | 200–3,000 m | Dalas ng pagbabago at bilang ng splice bawat roll |
Ang mga hindi pagkakatugma ng core diameter ay nagdudulot ng pinakamaraming pagkabigo sa unang araw. Ang isang 25.4 mm core na pinilit papunta sa isang 76.2 mm shaft ay tumatakbo sa labas ng gitna, at ang nagreresultang tension ripple ay nagpapakita bilang mga regular na banda ng gloss variation sa kahabaan ng sheet. Ang lapad at haba ng roll ay higit na mahalaga kaysa sa kanilang nakikita: ang isang 3,000 m roll ay pumuputol ng mga pagbabago ngunit nangangailangan ng baras at preno na may pare-parehong tensyon habang bumababa ang diameter.
Ang kapal ay ang iba pang numero na dapat pagtalunan, dahil ito ay bihirang tungkol sa proteksyon lamang. Paano hinuhubog ng kapal ng pelikula ang isang nakalamina na sheet bumababa sa paninigas, pagbawi pagkatapos ng init, at kung paano kumikilos ang sheet kapag lumalamig ito sa papag — tatlong bagay na maaaring tahimik na magbago ng 7 µm na pagkakaiba.
Karamihan sa mga reklamong "masamang pelikula" ay bumabalik sa mga setting ng proseso o kundisyon ng papel sa halip na ang roll mismo. Apat na umuulit na nagkasala:
Mayroong maisasagawang order ng pag-debug dito. Mga bula ng hangin at alon ng tubig sa lamination ay kadalasang sumusunod sa mga predictable na dahilan at maaaring alisin sa loob ng isang shift sa pamamagitan ng pagsasaayos ng temperatura, nip pressure, at paper conditioning. Kapag nagpapatuloy ang mga bula sa mga tamang setting, ang lakas ng bono sa partikular na tinta ay ang susunod na pinaghihinalaan — at ang mas mataas na bond film ay mas murang ayusin kaysa sa bilis ng pagputol ng linya ng 30%.
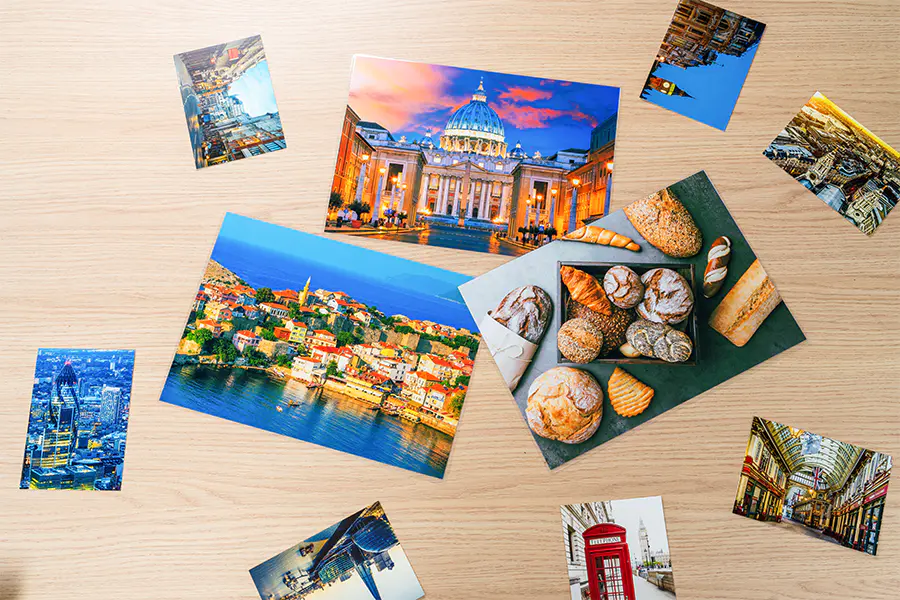 High-Bonding Laminating Film para sa Digital Prints Isang tackified thermal film para sa digital toner, dark solids at photo prints, na naglalayong iangat ang gilid at bumubulusok kapag kulang ang standard EVA bonding. Tingnan ang Produkto →
Ang pagpipilian ay bihirang tungkol sa hitsura nang nag-iisa. Nagbibigay ang Gloss ng pinakamataas na contrast para sa mga larawan at dark solids ngunit nagpapakita ng mga fingerprint at fine scuffs sa mga hinahawakang item. Itinatago ng Matte ang mga marka ng paghawak at mas mahusay na nagbabasa sa ilalim ng direktang liwanag, sa ilang halaga sa lalim ng kulay. Ang silk touch ay nasa pagitan ng dalawa at karaniwan sa premium na packaging dahil iba ang pakiramdam sa kamay.
Kwalitatibong paghahambing batay sa tipikal na pag-uugali sa pagtatapos ng dalawang pamilya sa ibabaw; nagbabago ang mga relatibong posisyon sa base film at bigat ng coat.
Kapag ang parehong likhang sining ay tumatakbo sa ilang mga natapos, panatilihing magkapareho ang base film at malagkit at baguhin lamang ang pang-ibabaw na paggamot. Ang mga setting ng makina ay nananatiling pare-pareho, at ang mga operator ay hindi muling nag-aaral ng profile ng temperatura para sa bawat SKU. Ang isang matte na thermal laminating roll na binuo sa parehong BOPET-EVA na istraktura ay tatakbo sa parehong bilis at temperatura ng roller tulad ng makintab na katapat nito.
 Matte Thermal Laminating Roll Film Isang BOPP o BOPET/EVA roll na may mababang gloss at write-erase reverse, na angkop sa pagtutugma ng mga setting ng machine sa kabuuan ng gloss at matte finish. Tingnan ang Produkto →
Pagkatapos ay magdagdag ng isang sample. Ang isang 100-sheet na pagsubok sa sarili mong laminator, sa iyong normal na bilis at temperatura, ay sumasagot ng higit sa anumang datasheet — at ito ang tanging paraan upang mahuli ang isang roll na maganda ang sukat sa gloss ngunit hindi maganda ang pagkakadikit sa iyong tinta.
Ang gloss ay nasusukat, kaya maaari itong tukuyin. Kapag ang hanay ng pagtakpan, ang istraktura ng pelikula, at ang core at lapad ay nakasulat sa pagkakasunud-sunod, karamihan sa mga variable na sumisira sa isang run ay mawawala bago pa man mai-load ang roll sa shaft.
Pareho silang materyal sa iba't ibang format. Ang "Roll" ay naglalarawan sa supply form at winding, habang ang "glossy laminating film" ay tumutukoy sa surface finish kaysa sa packaging.
Karamihan sa mga thermal glossy roll ay may sukat na 85–105 GU sa 60°. Anumang bagay na mas mababa sa 80 GU ay karaniwang binabasa bilang semi-gloss laban sa isang madilim na naka-print na solid.
Hindi. Ang mga thermal roll ay nangangailangan ng EVA activation temperature, karaniwang 90–130 °C. Ang mga malamig na makina ay nangangailangan ng pressure-sensitive na film na may liner.
Karaniwang kahalumigmigan sa papel, hindi sapat na presyon ng nip, o temperatura ng roller sa labas ng bintana ng pandikit. Suriin ang paper conditioning bago sisihin ang pelikula.
Humigit-kumulang 25–32 µm para sa stock ng text at 32–43 µm para sa mga cover. Ang mas makapal na pelikula ay nagdaragdag ng paninigas ngunit maaaring mabaluktot ang manipis na mga sheet.
Karamihan sa mga supplier ay sumipi ng 12 buwan mula sa produksyon kapag pinananatiling mababa sa 30 °C, malayo sa direktang araw, at sa isang patag na dulong papag upang maiwasan ang pagharang ng roll.
Wholesale Laminating Film Roll Manufacturers