2026-05-20
Ang produkto ay maaaring lumitaw kaagad pagkatapos ng paglalamina, ngunit ang mga bula ay maaaring lumitaw sa ibabaw pagkatapos ng paglamig. Ang ilang mga produkto, habang hindi nagpapakita ng mga halatang bulge, ay nagpapakita ng mga concentric na singsing na kahawig ng mga alon ng tubig kapag naobserbahan sa ilalim ng liwanag.
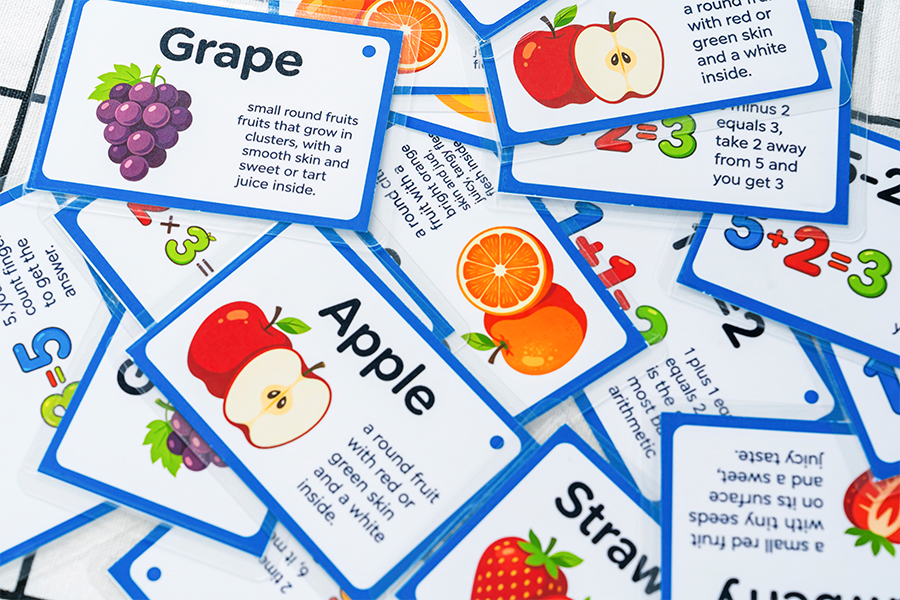
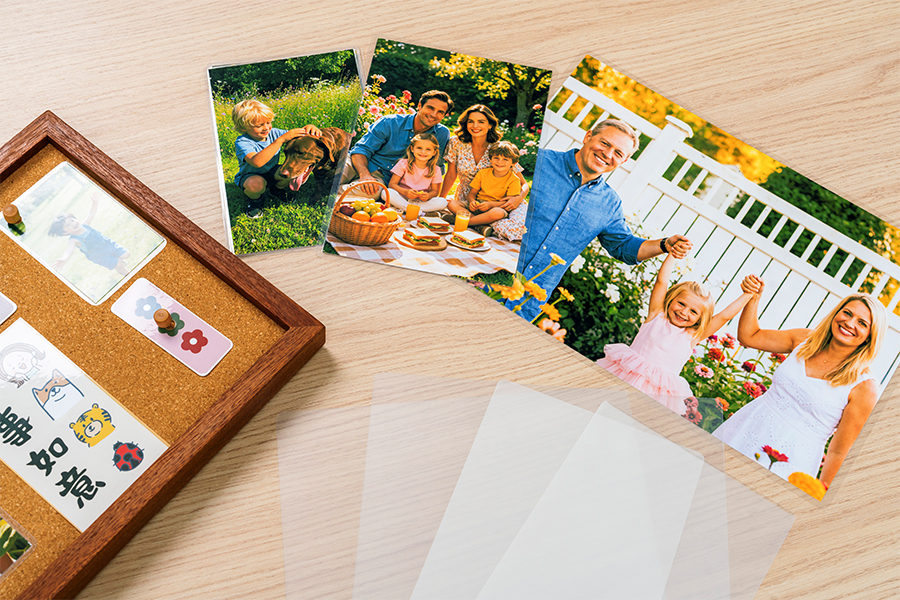
Ang mga isyung ito ay partikular na may problema sa mga application kung saan ang hitsura ay kritikal, tulad ng mga larawan, poster, certificate, at instructional card.
Ang unang reaksyon ng maraming tao ay: Masyado bang mainit ang laminating machine? Hindi ba sapat ang presyon ng makina? Mahina ba ang kalidad ng laminating film?
Sa katunayan, mula sa isang pananaw sa proseso ng paglalamina, habang ang parehong mga bula at mga alon ng tubig ay nagpapakita bilang "hindi pantay na paglalamina," ang kanilang mga sanhi ay iba. Bukod dito, ang problema ay madalas na hindi lamang nagmumula sa kagamitan.
I. Lamination ay mahalagang isang "koordinasyon" ng mga materyales at temperatura
Maraming tao ang naniniwala na ang lamination ay simpleng paglalagay ng papel sa isang makina at pinainit ito. Sa katotohanan, isang serye ng mga pagbabago ang nagaganap sa loob ng laminating film sa loob lamang ng ilang sampu-sampung segundo.
Karaniwang binubuo ang laminating film ng PET base layer at EVA hot melt adhesive layer. Kapag nasa loob na ng laminator: ang PET layer ay nagpapanatili ng transparency at higpit; ang EVA layer ay unti-unting natutunaw sa pag-init, na nagbubuklod sa ibabaw ng papel. Sabay-sabay, ang mga pressure roller ay patuloy na nagpapalabas ng hangin sa pagitan ng pelikula at papel, sa huli ay bumubuo ng isang kumpletong composite system.
Sa isip, ang nakalamina na ibabaw ay dapat na:
• Makinis • Transparent • Walang mga bula • Walang ripples
Gayunpaman, ang isang paglihis sa alinman sa mga hakbang na ito ay maaaring humantong sa mga depekto.
II. Kahit na ang tila maliit na "bubbling" ay maaaring magpahiwatig ng tatlong ganap na magkakaibang mga problema.
Maraming mga gumagamit ang tumutukoy sa lahat ng mga abnormalidad sa ibabaw bilang mga bula. Gayunpaman, sa aktwal na produksyon, maaari silang ikategorya sa hindi bababa sa tatlong uri:
1. Hindi kumpletong pagpapaalis ng hangin
Ito ang pinakamadaling maunawaan. Halimbawa:
• Kulot na papel • Hindi pantay na mga gilid ng nilalaman • Nakakulong ang hangin habang naglalamina
Kapag ang hangin ay hindi ganap na mailalabas, ito ay nakulong sa loob ng pelikula. Ang mga nagreresultang bula ay kadalasang medyo kapansin-pansin, na may malinaw na mga hangganan, at nakakaramdam ng kapansin-pansing nakaumbok sa pagpindot.
Sa sitwasyong ito: ang presyon ng kagamitan, anggulo ng infeed ng pelikula, at ang flatness ng mga nilalaman ay kadalasang mas mahalaga kaysa sa temperatura.
2. Ang kahalumigmigan mula sa papel ay "nakatakas"
Ito ay isang problema na madaling makaligtaan ng maraming gumagamit. Ang papel mismo ay hygroscopic, lalo na: • Inkjet printing paper • Coated paper • Photo paper • Mga dokumentong nakaimbak nang mahabang panahon
Ang mga materyales na ito ay sumisipsip ng kahalumigmigan habang nagbabago ang ambient humidity. Kapag ang temperatura ng paglalamina ay umabot sa itaas ng 100°C, ang panloob na kahalumigmigan ay mabilis na umuusok. Kung ang singaw ay hindi makalabas sa oras, ito ay bumubuo ng mga siksik na maliliit na bula.
Maraming tao ang nagkakamali na naniniwala na ito ay isang problema sa malagkit na layer. Sa katunayan, ito ay isang tipikal na kababalaghan na sanhi ng labis na moisture content. Ito ay karaniwan lalo na sa panahon ng tag-ulan o sa mahalumigmig na mga rehiyon sa timog.
3. Ang malagkit na layer ay hindi tunay na "natunaw"
Ang EVA hot melt adhesive ay hindi gumagana kaagad kapag pinainit. Kailangan nitong maabot ang angkop na temperatura ng pag-activate. Kung ang temperatura ay masyadong mababa o ang bilis ng paglalamina ay masyadong mabilis, ang malagkit na layer ay hindi maaaring dumaloy nang sapat. Sa puntong ito, kahit na ang ibabaw ay nakalamina, ang pelikula at papel ay hindi talaga ganap na nakagapos.
Ang huling epekto ay katulad ng: • Naka-localize na pagpaputi • Mga lugar na mahamog • Microbubbles
Ang problemang ito ay madalas na nangyayari sa panahon ng makapal na film sealing. Kung mas makapal ang pelikula, mas mahaba ang oras ng paglipat ng init.
III. Water ripples: Bakit mas mahirap lutasin ang mga ito kaysa sa mga bula?
Habang ang mga bula ay maaaring mapabuti sa pamamagitan ng pagsasaayos ng temperatura at bilis, ang mga alon ng tubig ay kadalasang mas kumplikado. Ito ay dahil hindi lamang kagamitan ang kinasasangkutan nito kundi pati na rin ang mismong materyal.
Madalas itong sinasabi sa industriya: ang mga bula ay maaaring mapabuti sa pamamagitan ng pagproseso, ngunit ang mga ripple sa huli ay nakasalalay sa materyal mismo. Ang pahayag na ito ay hindi walang merito.
IV. Ang kakanyahan ng mga ripples ng tubig ay ang pagpapalabas ng materyal na stress
Ang PET ay isang napaka-matatag na materyal na polyester. Gayunpaman, ang anumang materyal na polimer ay bumubuo ng panloob na stress sa panahon ng paggawa. Kapag uminit ang sealing machine, ang orihinal na "naka-lock" na mga stress na ito ay unti-unting nilalabas. Kung may mga pagkakaiba sa rate ng pag-urong ng iba't ibang lugar ng pelikula, magaganap ang bahagyang pagpapapangit. Ang pagpapapangit na ito ay maaaring hindi nakikita ng mata, ngunit ito ay lilitaw sa ilalim ng liwanag na pagmuni-muni bilang:
• Wavy texture • Water ripple texture • Silver texture • Orange peel texture
Ito ay lalo na kapansin-pansin sa mga malalaking lugar na application tulad ng mga poster, advertisement, larawan, at mga materyal sa display.
V. Bakit ang mga poster na A3 ay mas madaling kapitan ng kulot na mga texture kaysa sa mga dokumentong A4?
Maraming mga tindahan ng pag-print ang natagpuan na ang parehong roll ng laminating film ay gumagawa ng mahusay na mga resulta kapag nag-laminate ng mga sertipiko ng A4, ngunit mas malamang na makagawa ng mga kulot na texture kapag nag-laminate ng mga poster na A3.
Ang dahilan ay talagang medyo simple. Kung mas malaki ang lugar, mas madaling mapalaki ang maliliit na pagkakaiba sa pag-urong sa loob ng materyal. Ang maaaring 0.1% lamang na pagbabago sa pag-urong ng init ay maaaring lumikha ng mga kapansin-pansing pag-alon sa ibabaw sa malalaking format na mga materyales.
Samakatuwid, mas malaki ang sukat, mas mataas ang mga kinakailangan para sa katatagan ng PET base layer at ang proseso ng paglalamina.
VI. Bakit matatag ang kalidad ng laminating film ng WONLAMI?
Para sa laminating film ng WONLAMI, ang tunay na kalidad ay hindi lamang tungkol sa kinis sa sandali ng paglalamina. Ito ay tungkol sa pagpapanatili ng katatagan pagkatapos makaranas ng "pangmatagalang imbakan," "madalas na pagbabasa," at "mga pagbabago sa temperatura at halumigmig." Sinusubok nito ang synergy sa pagitan ng mga materyales at proseso. Ang Kings Molding ay malalim na nasangkot sa industriya ng paghubog ng pelikula sa loob ng maraming taon. Umaasa sa mature extrusion lamination technology at isang mahigpit na sistema ng pamamahala ng kalidad, ino-optimize nito ang buong proseso mula sa pagpili ng hilaw na materyal ng PET at EVA adhesive layer ratio hanggang sa kontrol ng proseso ng paglalamina.
Sa pamamagitan ng matatag na pagkontrol sa bilis ng pag-urong ng materyal, pagkakapareho ng adhesive layer, at pag-igting ng lamination, binabawasan nito ang panganib ng mga ripples at deformation na dulot ng thermal stress release. Kasabay nito, nag-aalok ito ng iba't ibang kapal at mga opsyon sa functional na produkto para sa iba't ibang sitwasyon ng aplikasyon, na tumutulong sa mga customer na makamit ang mas matatag na epekto sa paghubog sa mga lugar tulad ng stationery ng opisina, edukasyon sa paaralan, mga display sa advertising, proteksyon ng dokumento, at mga malikhaing produkto ng DIY.
Wholesale Laminating Film Roll Manufacturers